

 下载App






【SMM分析】新建“组件厂”是否意味着覆盖整条光伏产业链?组件厂与电池片厂的区别

一座GW级光伏组件工厂的落地,是否意味着当地已经具备完整的光伏制造能力?实际上,组件制造与电池片制造在生产工艺、设备配置及技术要求等方面存在明显差异。本文从两类工厂的制造边界出发,解析光伏产业链的专业化分工与一体化布局,并进一步探讨技术壁垒、设备供应及知识产权等因素,如何影响部分海外市场的组件与电池片产能布局。
一、组件厂为何只是光伏制造产业链中的一个环节?
多晶硅 → 硅片 → 电池片 → 光伏组件
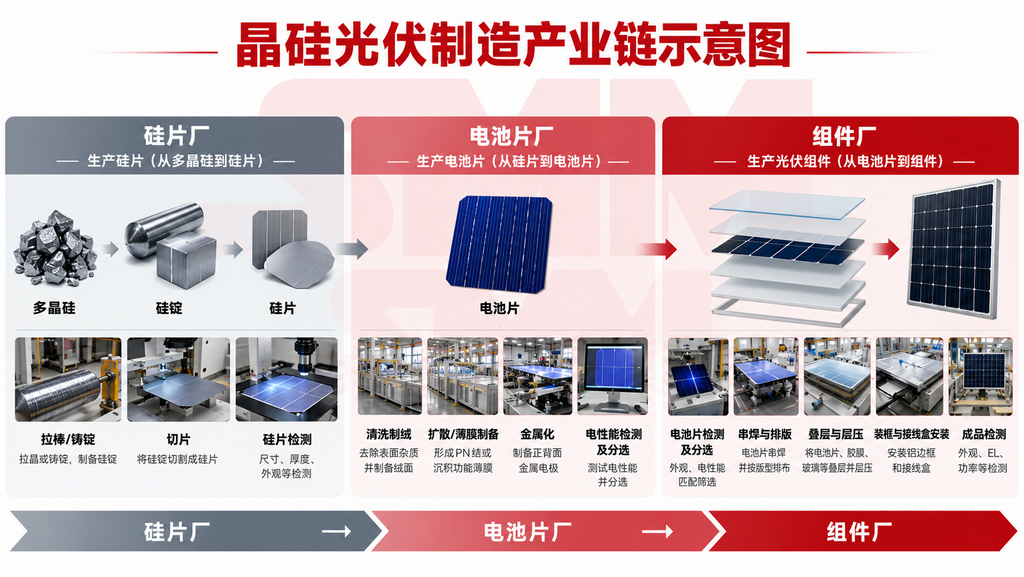
- 电气互联: 将多个电池单元按照相应的串并联设计进行连接,形成满足组件电压、电流及功率输出要求的内部电路。
- 封装保护: 通过光伏玻璃、封装胶膜及背部材料等,为电池片提供机械保护与环境防护,降低外部环境对电池片及内部电气连接的影响。
- 结构支撑与电气输出: 通过边框或其他结构设计,以及接线盒、电缆等部件,使组件具备运输、安装及接入外部光伏系统的条件。
二、组件厂与电池片厂:原材料、生产工艺及质量控制
电池片厂:从硅片到光电转换器件
1. 硅片检测、清洗与制绒
2. 结构及功能膜层制备
- TOPCon: 需要形成隧穿氧化层及钝化接触结构,并配合相应的掺杂、沉积和热处理等工艺。
- HJT: 主要通过晶硅与非晶硅薄膜形成异质结结构,同时涉及透明导电膜等相关制备工艺。
- BC: 根据具体技术方案,在电池背面形成相应的掺杂、接触及电极区域,对背面结构设计和图形化工艺提出要求。
3. 金属化与电极制造
4. 电池片检测与分选
-
来料检测: 检查硅片尺寸、厚度、外观缺陷及相关电学参数等指标,确认基础材料是否符合生产要求。
-
过程检测: 根据工艺需要,对制绒效果、膜层质量、方块电阻、金属化质量及其他关键工艺指标进行监测。
-
电性能测试: 通过相应的测试设备测量电池片的电流、电压、转换效率及填充因子等参数,评价其光电转换性能。
-
外观与缺陷检测: 通过外观检查,以及按生产线配置采用的电致发光(EL)、光致发光(PL)或其他检测方法,识别裂纹、局部缺陷及相关异常。
-
分选与分档: 根据电学性能、外观及质量标准对电池片进行分类,使其满足后续销售或组件生产要求。
组件厂:从电池片到完整光伏组件
- 电池片: 组件的核心光电转换单元。
- 光伏玻璃: 提供透光性能及结构保护。
- 封装胶膜: 包括EVA、POE等,用于粘结、封装及保护电池片。
- 背板或背面玻璃: 根据组件结构提供背部保护。
- 焊带及其他互联材料: 用于连接电池单元及内部电路。
- 铝边框、接线盒及电缆: 用于结构支撑、电气连接及对外输出,具体配置根据产品设计有所不同。
1. 电池片来料检测与分选
2. 串焊与电气互联
3. 排版与叠层
4. 层压封装
5. 装框与接线盒安装
6. 组件质量检测与分档
- 来料检验: 检查电池片、玻璃、胶膜、焊带、接线盒及其他材料的相关质量指标。
- 过程检验: 检查焊接质量、电池串排布、叠层状态及层压工艺参数等,识别制造过程中可能产生的异常。
- 外观检测: 检查组件表面、封装状态、边框、接线盒及相关部件是否存在明显缺陷。
- EL检测: 通过电致发光成像检查组件内部电池片是否存在隐裂、断栅或其他可能影响电性能的异常,可根据生产线安排在层压前后等阶段实施。
- 电性能测试: 通过太阳模拟器及相关设备测量组件的电流—电压特性,确定最大输出功率、开路电压、短路电流及填充因子等参数,并进行功率分档。
- 电气安全检测: 根据组件结构及适用要求,开展绝缘电阻、耐压及相关电气安全检查;对于具有适用接地结构的组件,还需关注接地连接的连续性等要求。
电池片厂与组件厂的制造差异
从上述生产过程可以看出,两类工厂虽然上下游相连,但其制造目标、设备配置及质量控制重点存在明显区别。
| 对比维度 | 电池片厂 | 组件厂 |
| 核心输入 | 硅片 | 已完成制造的电池片 |
| 主要辅材 | 银浆、银铝浆、铝浆等金属化材料,以及化学品、工艺气体和膜层材料等 | 玻璃、胶膜、焊带、背板、边框及接线盒等 |
| 制造任务 | 形成光电转换结构与电极 | 实现电池互联、封装及结构组装 |
| 主要工序 | 表面处理、结结构及功能膜层制备、金属化、检测 | 串焊、排版、叠层、层压、装框、接线盒安装及检测 |
| 主要设备 | 湿法设备、扩散或沉积设备、金属化及测试设备等 | 串焊机、排版设备、层压机、装框及组件检测设备等 |
| 技术要求 | 不同电池技术路线对应不同的制造工艺 | 不同电池类型和组件结构影响互联与封装工艺 |
| 质量控制重点 | 转换效率、良率、电学性能及工艺一致性 | 电气连接质量、封装可靠性、电气安全及成品性能 |
| 最终产品 | 太阳能电池片 | 成品光伏组件 |
三、光伏制造的专业化分工与一体化布局
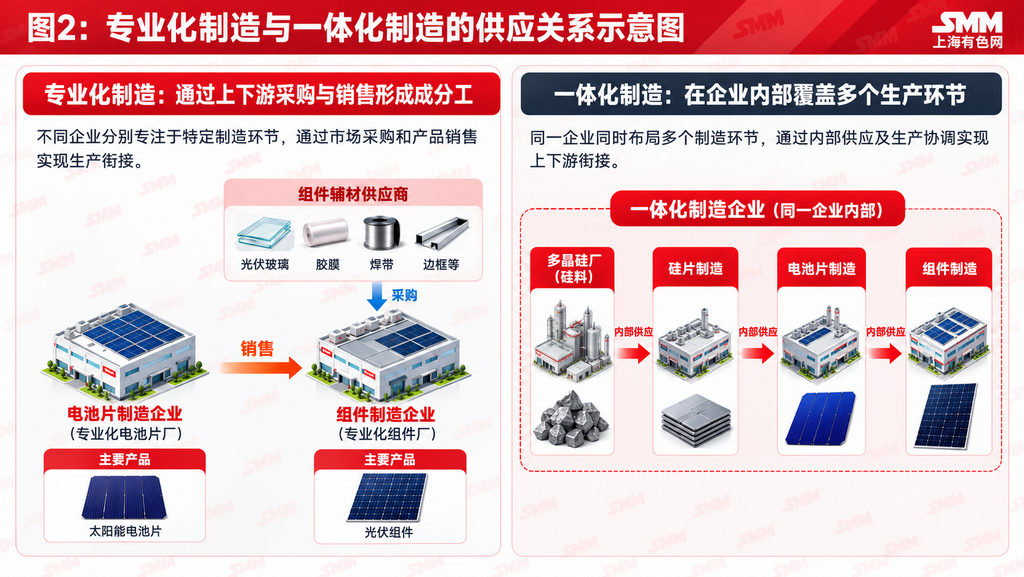
专业化制造:围绕特定环节形成产业分工
- 生产环节相对集中: 企业能够围绕特定制造工艺配置设备、技术人员及生产资源。
- 上下游供应关系明确: 电池片作为独立产品进入市场交易,组件企业根据生产需求采购相应材料。
- 采购与销售具有一定灵活性: 企业可以根据订单需求、产品规格及市场供应情况调整采购或销售安排,但同时需要关注原材料价格及供应稳定性。
与专业化制造相比,一体化制造是指企业同时布局多晶硅、硅片、电池片及组件四个主要制造环节,并通过内部供应及生产协调实现上下游衔接。例如,企业可以将内部生产的多晶硅用于硅片制造,再进一步加工为电池片及成品组件,形成覆盖主要制造环节的一体化生产体系。
一体化布局有助于企业协调不同环节之间的生产安排、产品规格及原材料供应,但同时也需要承担多个制造环节对应的设备投资、工艺管理和生产运营要求。需要注意的是,一体化制造并不意味着所有原材料均由内部供应。企业仍可以根据订单需求、产能匹配及市场情况,向外部销售电池片,或采购其他供应商的电池片及相关材料。
同样,一体化制造也不要求电池片厂与组件厂必须位于同一地点。不同生产环节既可以在同一制造基地内配置,也可以分布于不同地区,通过企业内部供应链实现生产协同。因此,专业化与一体化制造的主要区别,在于企业覆盖的生产环节及供应链组织方式,而不是工厂之间的地理距离。
两种制造模式的主要区别
| 对比维度 | 专业化制造 | 一体化制造 |
| 生产范围 | 主要集中于特定制造环节 | 同时覆盖多个制造环节 |
| 原材料供应 | 主要通过外部采购或上下游交易获取 | 可以通过内部供应及外部采购获取 |
| 产品销售 | 向下游客户供应所生产的产品 | 可以内部供应,也可以对外销售 |
| 生产协调 | 依赖上下游企业之间的采购、交付及合作安排 | 可通过企业内部生产计划协调不同环节 |
| 主要经营要求 | 专业制造能力、采购与销售管理及供应稳定性 | 多环节产能匹配、投资管理及生产协同 |
两种制造模式并不存在绝对的优劣关系。专业化企业可以集中资源发展特定制造能力,而一体化企业则能够在内部协调多个生产环节。实际采用何种模式,仍受到企业投资规模、技术能力、生产成本、产能利用率及市场需求等因素影响。
四、为何部分海外市场组件产能高于电池片产能?
随着全球光伏制造产业向更多地区拓展,部分海外市场的组件制造产能已超过当地电池片制造产能。这一现象反映出两类制造环节在技术要求、设备供应及产业配套等方面存在差异,同时也与组件制造能够依托外部电池片供应开展生产有关。
首先,先进电池片制造的技术壁垒,是影响部分海外市场电池片产能建设的重要因素。 相较于主要涉及电气互联、封装及结构组装等工序的组件制造,电池片生产需要完成掺杂、薄膜沉积、钝化及金属化等半导体加工工序,对生产设备、工艺控制及技术人员的专业能力提出较高要求。尤其随着TOPCon、HJT及BC等高效电池技术不断发展,电池片制造不仅需要相应的设备配置,还依赖长期积累的制造工艺、研发能力及工程技术经验。
中国经过长期产业发展,已在高效光伏电池制造、生产设备及上下游供应链配套等方面形成较为成熟的产业体系,并具备规模化制造和成本控制方面的竞争优势。相比之下,部分海外市场在先进电池制造技术积累、专业工程人才及本地设备配套等方面仍存在一定不足,对外部设备供应商及技术支持的依赖程度较高。这些因素增加了当地建立先进电池片制造能力的难度,也影响企业对相关产能的投资与布局。
其次,先进生产设备的获取及跨境技术转移条件,也是海外电池片产能建设需要考虑的重要因素。 电池片制造不仅涉及生产设备的采购,还需要相应的设备安装调试、工艺参数优化、人员培训及后续技术支持等环节。对于依赖外部设备和技术供应的企业而言,即使能够完成生产线设备采购,仍需要获得相应的工艺技术与工程支持,才能逐步建立稳定的生产能力。
与此同时,部分先进制造技术及相关设备的跨境供应可能涉及技术出口管理、设备出口许可及其他适用的监管要求。不同技术、设备类型及出口目的地所适用的规定可能存在差异,相关管理要求的适用范围及实际影响,需要结合具体技术、设备类型和出口目的地进行判断。但对于受到特定管理要求或供应条件约束的项目,技术获取、设备交付及后续工程支持可能面临额外的不确定性,从而影响海外电池片生产线的建设与投产安排。
此外,专利及知识产权保护也可能影响先进电池制造技术的开发、应用与产业化。 TOPCon、HJT及BC等高效电池技术涉及不同的电池结构、制造工艺及相关知识产权。部分高效电池结构及制造工艺受到专利保护,相关专利的有效性、保护范围及授权条件等因素,可能影响企业的技术选择、研发方向及产业化安排。特别是在涉及跨境技术合作及产品出口的情况下,不同市场的专利保护范围及相关知识产权规定,也可能进一步影响企业的技术应用与商业化计划。
相比之下,专业化供应体系使组件制造能够在缺乏当地电池片产能配套的情况下独立布局。 在晶硅光伏产业链中,电池片可以作为独立产品进行采购和销售。组件企业即使不具备电池片制造能力,也能够通过外部采购获得电池片,再完成电气互联、封装及结构组装等工序,形成成品组件。因此,组件产能的建设并不要求当地同步配置相应规模的电池片生产线。这种专业化供应模式为部分海外市场优先形成组件制造产能提供了条件。
除上述因素外,电池片制造还需要较高的前期设备投入,以及化学品、工艺气体、纯水供应和废水处理等生产配套设施。生产线建成后,仍需通过设备调试、工艺优化及良率提升等过程逐步实现稳定量产。因此,建设完成的设计产能并不一定能够立即转化为相应规模的实际产出。
综合来看,部分海外市场组件产能高于当地电池片产能,一方面与组件制造能够依托外部电池片供应开展生产有关;另一方面,先进电池制造所涉及的核心技术积累、设备及技术获取条件、知识产权等因素,也可能制约部分地区电池片产能的建设与落地。不同市场受到的具体影响程度有所差异,但组件产能的扩张并不意味着当地电池片及更上游制造能力能够同步形成。